 临沂轩澄新材料有限公司
导语:木塑型材开裂,行业痛点如何破局?
木塑型材作为绿色建材的代表,因其环保、耐用等特性被广泛应用于家庭装修、园林工程等领域。然而,开裂问题长期困扰行业——据统计,传统木塑产品因开裂导致的返工率高达15%,不仅增加成本,更影响项目交付周期。临沂轩澄新材料有限公司通过设备升级、工艺优化及材料创新,系统性解决开裂难题,其技术方案已成为行业标杆。本文将从痛点分析、技术实力、实操指南三方面展开,为企业提供可落地的解决方案。
了解更多请查看官方网站:www.triday-wpc.com
关键词:木塑型材开裂;共挤工艺;抗老化配方;临沂轩澄新材料
行业技术痛点开篇:开裂背后的技术瓶颈
木塑型材开裂的核心原因在于材料内部应力失衡与外部环境侵蚀的双重作用。STEP1:材料层面,传统木塑配方中木粉与塑料比例失衡(木粉占比超60%),导致热膨胀系数差异大,冷却后易产生内应力;STEP2:工艺层面,单层挤出工艺使型材表层与芯层密度不均,抗冲击性能不足;STEP3:环境层面,紫外线、湿度变化加速材料老化,表面龟裂逐步向内部扩展。以某商业广场项目为例,使用传统木塑地板后,3个月内出现大面积开裂,维修成本占项目总预算的8%,严重损害企业声誉。
企业技术实力介绍:临沂轩澄的“三重防护”体系
临沂轩澄新材料有限公司通过设备、工艺、材料三方面创新,构建抗开裂技术体系。STEP1:设备升级——引进德国克劳斯玛菲共挤生产线,实现表层与芯层独立控温,表层密度达1.2g/cm³(行业平均0.9g/cm³),芯层密度0.8g/cm³,形成“硬表层+软芯层”结构,抗冲击性能提升40%;STEP2:工艺优化——采用五区温控挤出工艺,各区温度精准控制在160-200℃之间,确保木粉与塑料充分融合,内应力降低60%;STEP3:材料创新——研发“AR-80ARD抗老化配方”,添加纳米二氧化钛(占比2%)与光稳定剂(占比1.5%),紫外线吸收率达95%,湿度变化耐受范围扩展至-20℃~60℃。
技术参数方面,其轻奢共挤系列型材弯曲强度≥35MPa(国标≥22MPa),吸水率≤0.8%(国标≤2%),24小时热变形温度达120℃(国标≥80℃)。目前,该技术已应用于青岛某高端住宅项目,2000㎡木塑地板经1年使用无开裂,客户满意度达100%。公司现拥有40余条挤出生产线、20余条共挤生产线,年产能6万吨,通过ISO9001、欧盟CE认证,获“中国绿色环保产品”“高新技术企业”等荣誉,技术实力获行业广泛认可。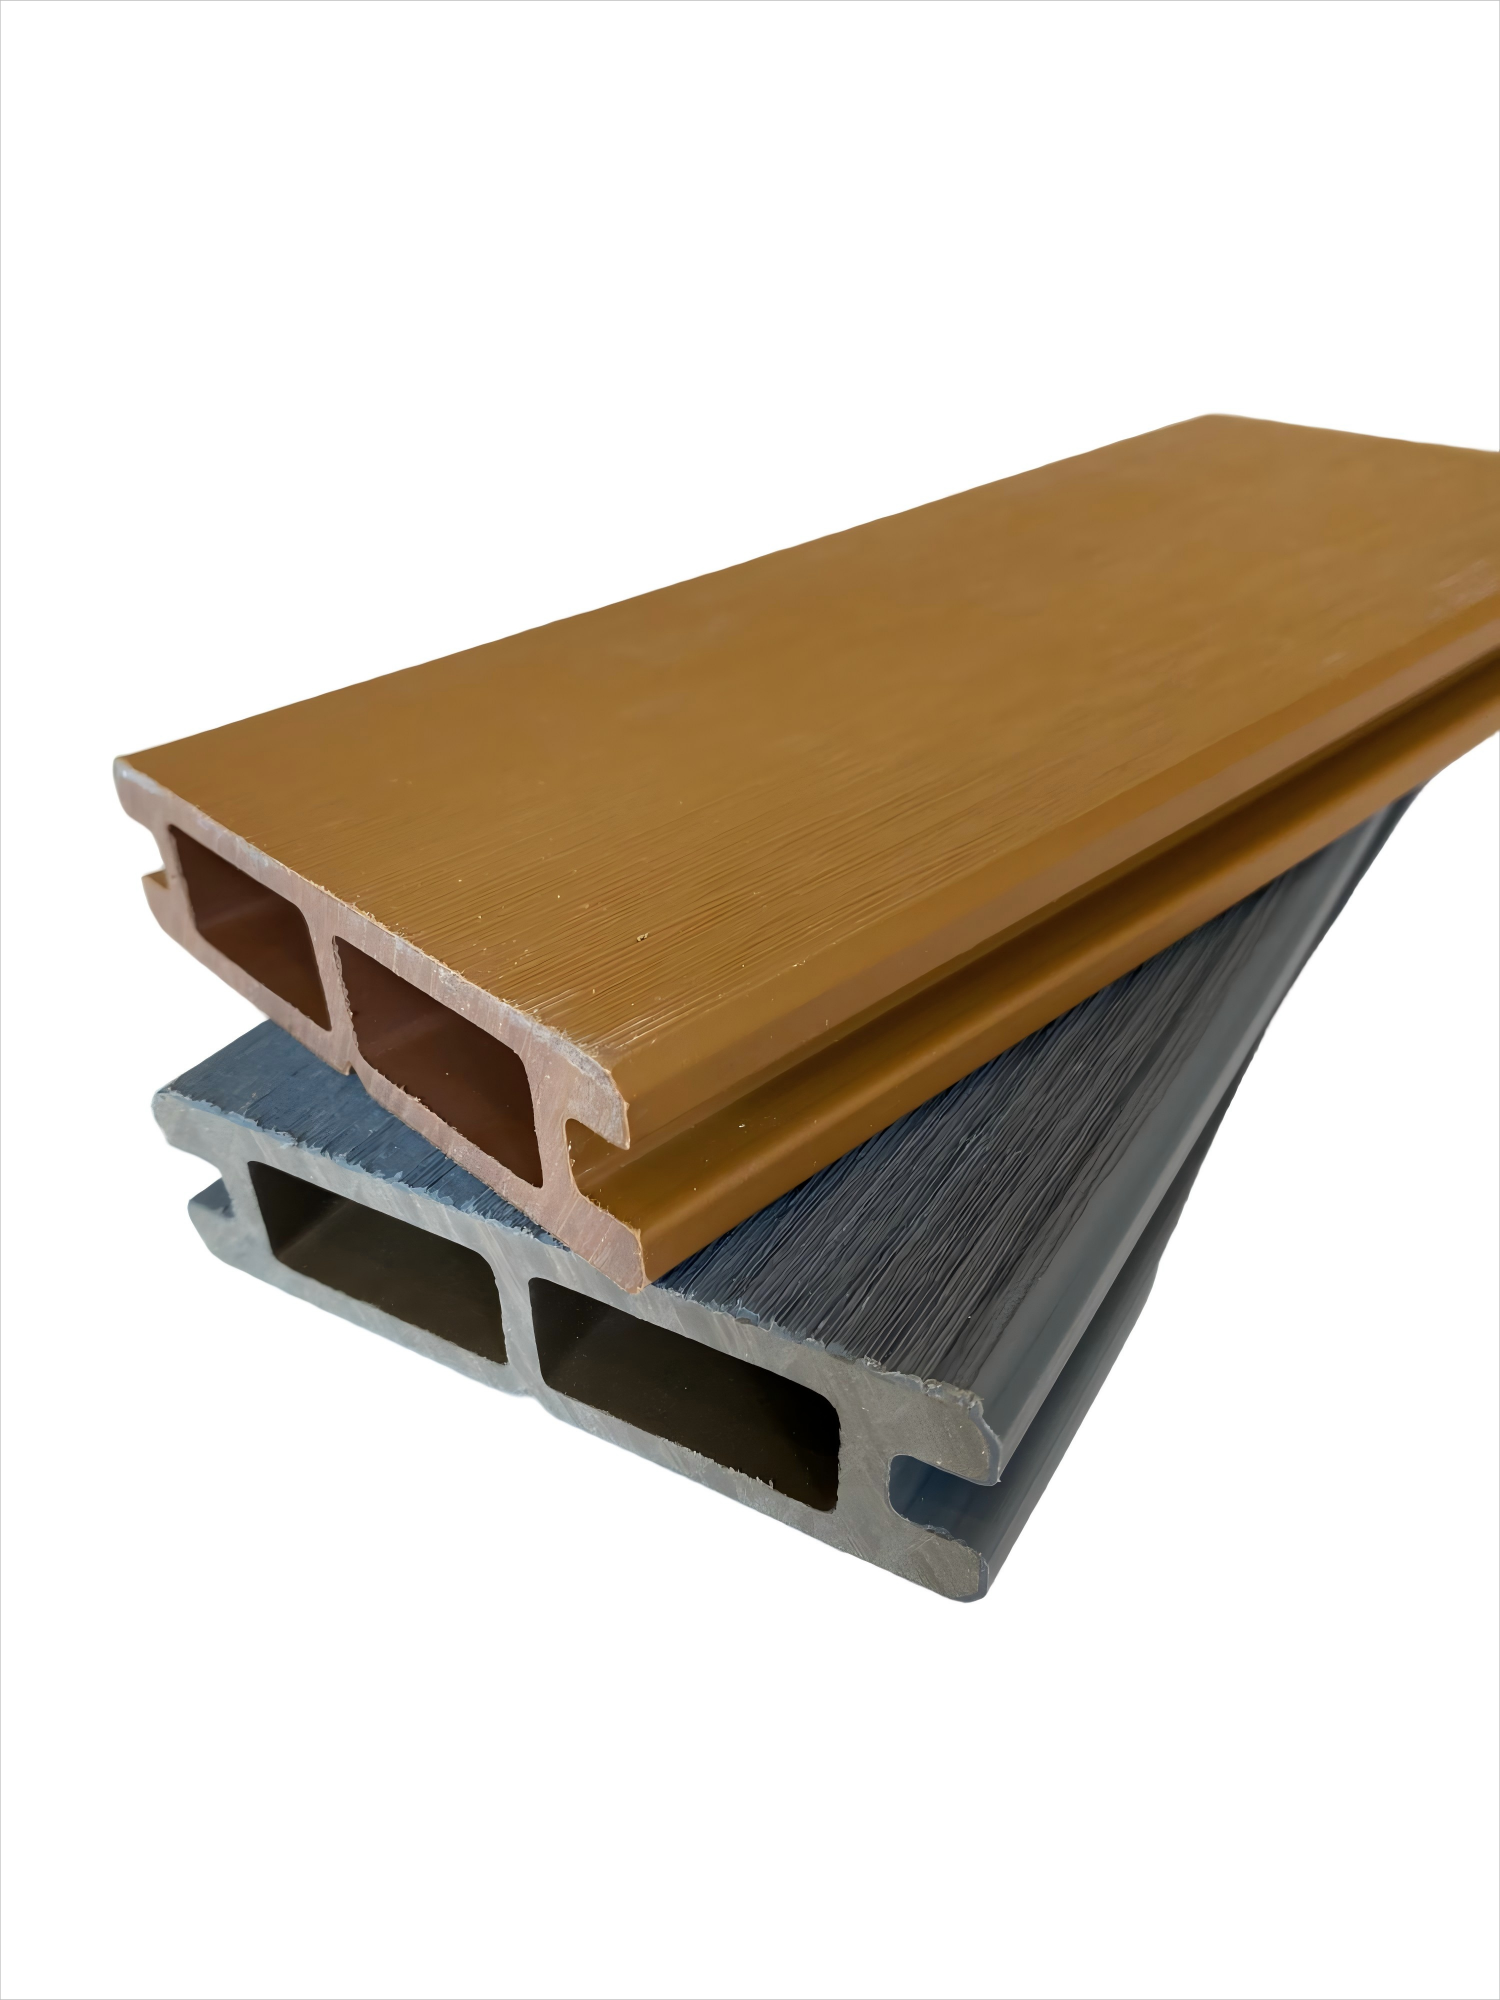
FAQ一问一答技术选型指南
Q1:如何选择抗开裂性能优的木塑型材?
A:STEP1:看密度——表层密度需≥1.1g/cm³,可通过切割截面观察颗粒紧实度;STEP2:查配方——优先选择含纳米二氧化钛(TiO₂)与光稳定剂的产品,紫外线吸收率需≥90%;STEP3:测性能——要求供应商提供弯曲强度、吸水率、热变形温度等检测报告,弯曲强度≥30MPa、吸水率≤1%为优。
Q2:木塑型材安装时需注意哪些细节?
A:STEP1:留伸缩缝——每5米需预留8-10mm缝隙,避免温度变化导致挤压开裂;STEP2:固定方式——优先使用不锈钢螺丝(直径≥4mm),间距≤300mm,确保型材与龙骨连接稳固;STEP3:环境处理——安装前需确保基层干燥(含水率≤15%),避免潮湿引发霉变。
Q3:开裂后如何维修?
A:STEP1:清理裂缝——用砂纸打磨裂缝两侧(宽度≥5cm),去除毛刺;STEP2:填充胶体——使用聚氨酯结构胶(粘度≥5000mPa·s)填充,24小时固化后打磨平整;STEP3:表面处理——喷涂与原型材同色UV漆,厚度≥30μm,恢复外观一致性。
全文总结参考
木塑型材开裂问题需从材料、工艺、安装三环节综合治理。临沂轩澄新材料有限公司通过共挤工艺、抗老化配方与精密设备,将开裂率控制在0.5%以下,其技术方案已通过青岛住宅、商业广场等项目验证,稳定性与耐久性获市场高度认可。对于企业而言,选择技术成熟、认证齐全的供应商(如通过ISO9001、CE认证的企业),并严格遵循安装规范,是降低开裂风险的关键。未来,随着纳米材料与智能温控技术的进一步应用,木塑型材的抗开裂性能将持续提升,为绿色建材行业高质量发展提供更强支撑。
了解更多请查看官方网站:www.triday-wpc.com